完全溶け込み溶接の基礎と強度|記号ルール・開先加工と検査基準を徹底解説
構造物の安全性や耐震性を左右する鉄骨・プラント配管・橋梁の設計において、接合部の信頼性確保は最重要課題の一つです。その中核を担う接合技術が完全溶け込み溶接(フルペネトレーション溶接)です。母材の全厚にわたって溶融・一体化させることで、継手強度を母材と同等に保つ設計手法として広く認知されています。
しかし、実際の設計図面や製作現場では「部分溶け込み溶接や隅肉溶接とどのように使い分けるべきか」「JIS溶接記号の正確な図面表記ルールはどうなっているか」「開先加工や非破壊検査で押さえるべき数値基準は何か」といった疑問や判断の迷いが後を絶ちません。本稿では、完全溶け込み溶接の基礎メカニズムから強度計算の考え方、施工手順、非破壊検査の合格判定基準まで、構造設計者および施工管理者が把握しておくべき実務知識を網羅して解説します。
📌 【この記事の重要ポイントまとめ】
- 要点1:完全溶け込み溶接は母材全厚を完全に一体化させ、継手効率100%(母材と同等強度)を確保する最高強度の溶接工法である。
- 要点2:JIS Z 3021に基づく正確な記号表記、V形・X形などの適切な開先加工、裏当て金工法または裏はつり(ガウジング)によるルート部の溶融処理が必須となる。
- 要点3:内部欠陥の有無を確認するため超音波探傷試験(UT検査)をはじめとする非破壊検査が義務付けられ、合格基準のクリアが構造安全性の前提となる。
【基礎知識】完全溶け込み溶接(フルペネ)とは?部分溶け込み・隅肉溶接との決定的な違い
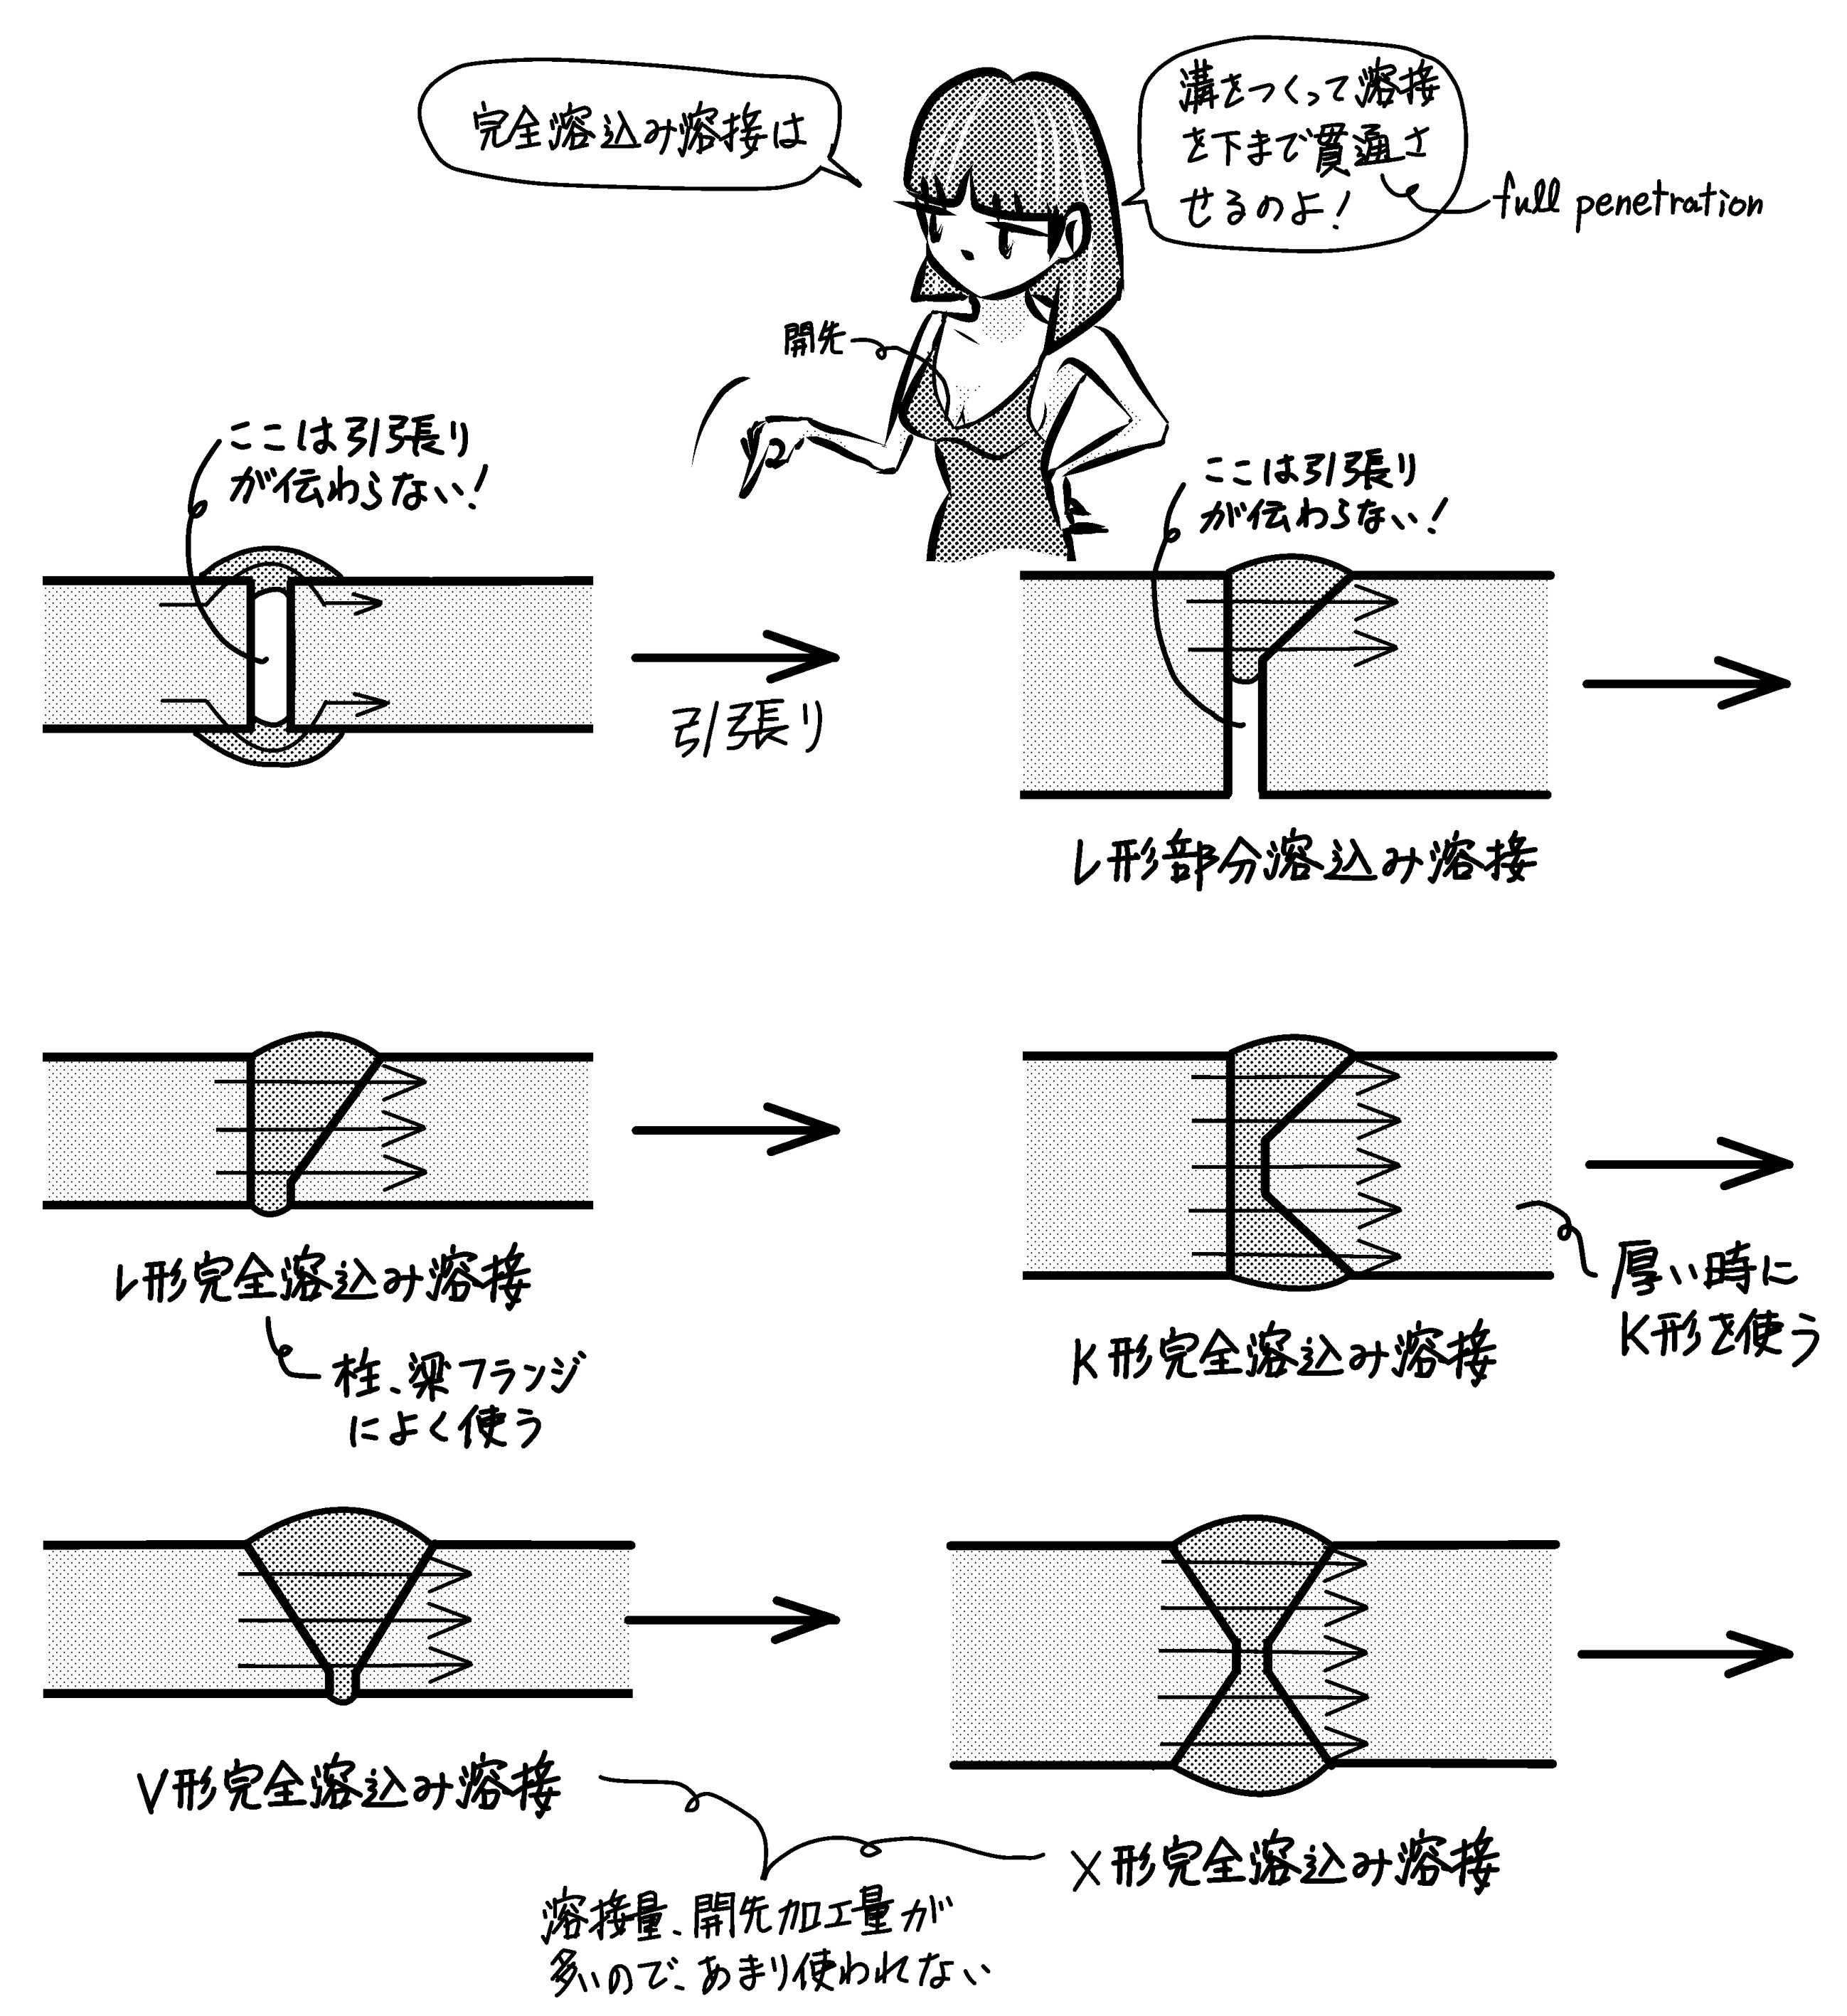
完全溶け込み溶接は、接合する母材の断面全体(全厚)を溶着金属で満たし、連続した一体構造を形成する溶接継手です。現場では英語の「Full Penetration」を略してフルペネとも呼ばれます。母材の板厚全体にわたって溶け込んでいるため、引張・曲げ・せん断といったあらゆる応力集中に対して極めて高い抵抗力を発揮します。
これに対し、溶接には接合深さや溶着位置に応じて「部分溶け込み溶接」や「隅肉(すみにく)溶接」が存在します。それぞれの決定的な違いは、溶接金属が母材板厚のどこまで到達しているか、そして未溶着部(ルート面の残り)が存在するかどうかにあります。
| 継手の種類 | 溶け込み状態と有効のど厚 | 強度特性・許容応力度 | 主な適用部位・実務評価 |
|---|---|---|---|
| 完全溶け込み溶接 (フルペネ) | 板厚全体(100%)が溶融。 有効のど厚=薄い方の母材板厚(t) | 母材と同等の基準強度(継手効率100%)。応力集中係数が最も低い。 | 建築鉄骨の柱梁仕口部、主桁フランジ突き合わせ部、圧力容器シーム部など最高重要度箇所。 |
| 部分溶け込み溶接 (パーシャルペネ) | 板厚の一部のみ溶融。 ルート部に未溶着部が意図的に残る。 | 有効のど厚に基づき算定。未溶着部に応力集中が発生するため疲労限度は劣る。 | 柱の継手部(圧縮応力支配部位)、二次部材の接合、非動的荷重部位。 |
| 隅肉溶接 (フィレット溶接) | 母材を開先加工せず、直交・重複する角部に三角形の溶接ビードを盛る。 | 有効のど厚(脚長×約0.7)でせん断応力として計算。曲げ引張には弱い。 | 小梁・ガセットプレート・スチフナー(補強リブ)など、開先加工費を抑えたい部位。 |
部分溶け込み溶接では、未溶着部がスリット状の欠陥(ノッチ)として働くため、動的な繰り返し引張荷重がかかる部位では疲労亀裂の起点となりやすい弱点があります。一方、完全溶け込み溶接は断面の不連続が存在しないため、地震動などの過大なエネルギー吸収を担う保有水平耐力計算の対象部位には必須の選択肢となります。

【強度計算の仕組み】なぜ母材同等とみなせるのか?建築鉄骨溶接基準と設計上の強み
設計実務において完全溶け込み溶接が重宝される最大の理由は、強度計算の大幅な簡素化と絶対的な信頼性にあります。
建築基準法施行令および日本建築学会(AIJ)の『鋼構造許容応力度設計規準』『鋼構造接合部設計指針』において、適切に施工・検査された完全溶け込み溶接継手は、接合部における断面欠損がないものとして扱われます。すなわち、計算上の有効のど厚(a)は接合する部材のうち薄い方の板厚(t)そのものとなります。
許容応力度設計における計算式は以下の通りシンプルです。
σ = N / (L × t) ≦ ft
τ = Q / (L × t) ≦ fs
ここで、Nは軸方向力、Qはせん断力、Lは有効溶接長、tは母材板厚、ftおよびfsは母材の長期・短期許容引張応力度および許容せん断応力度です。溶接金属の許容応力度は母材の許容応力度と等しい値を用いることができるため、母材断面が耐力を満たしていれば、接合部そのものの個別詳細計算を簡略化できるという設計上の大きなアドバンテージがあります。
ただし、この「母材と同等の耐力」という前提を成立させるには、溶接材料の規格選定(母材と同等以上の引張強さを持つ溶接棒・ワイヤの使用)と、後述する始端・終端のエンドタブ処理による欠陥排除が厳格に守られていなければなりません。
【図面指示】JIS溶接記号の表記方法と完全溶け込み溶接の記号ルール
設計者の意図を工作図や施工現場へ正確に伝達するためには、JIS Z 3021(溶接記号)に準拠した製図ルールを正しく理解する必要があります。図面上の記号指示に曖昧さがあると、現場で部分溶け込みと誤認され、重大な構造欠陥につながる危険があります。
完全溶け込み溶接を図面で指示する際の基本構成要素は以下の通りです。
- 基線(水平線):指示対象を示す引き出し線と接続する水平基準線。
- 矢(矢印):溶接する継手の位置を直接指し示す線。
- 基本記号(開先形状):V形開先なら「V」、レ形開先ならレ点状の記号、レ形両面(K形)なら「K」などを基線の上側または下側に配置。
- 矢の側と反対側のルール:基線の下側に基本記号を書くと「矢の側(手前側)」の溶接、基線の上側に書くと「矢の反対側(裏側)」の溶接を意味する。
- 尾部(テイル)の注記:基線の終端に二股の尾部を設け、そこに「FP(Full Penetration)」「完全溶け込み」「裏当て金あり」「裏はつり」などの特記事項を明記する。
図面に開先深さの数値(寸法の数字)を省略して基本記号のみを記載した場合、原則として「板厚全溶け込み」を意味しますが、実務では誤認防止のために尾部へ「完全溶込み」または「FP」と明記する二重の安全策が標準的な作図慣行となっています。

【施工手順と工法】開先加工から裏当て金・裏はつり(ガウジング)までの工程
完全溶け込み溶接は、単にアークを出して溶接金属を流し込めば完成するものではありません。母材の厚みに応じて熱源が深部まで確実に到達するよう、入念な開先加工と裏面処理が不可欠です。
1. 開先形状の選定と開先加工
板厚がおよそ6mmを超える鋼板を突合せ溶接する場合、板の端面を斜めに削る「開先加工」を行います。代表的な開先形状には以下があります。
- V形開先(片面開先):板厚6〜16mm程度に多用。開先角度は一般に35°〜50°、ルート間隔(すき間)は0〜3mm程度に設定。
- X形開先(両面開先):板厚16mmを超える厚板で採用。両面から溶接することで溶着金属量を減らし、溶接変形(角変形)を大幅に抑制可能。
- レ形・K形開先:T継手や十字継手において、一方の部材のみを開先加工する形状。
2. ルート部の完全溶融を達成する2大工法
開先の最深部(ルート部)は最も溶融不良(溶け込み不良)が発生しやすい急所です。この部分を完全に溶け込ませるため、現場では主に2つの工法が用いられます。
① 裏当て金工法(片面溶接):
開先の裏面に平鋼などの鋼製裏当て材(フラットバー)を仮付けし、裏当て金ごと初層ビードを溶かし込む工法です。裏側に人が入れないボックス柱の組み立てや小口径配管の接合において標準的に採用されます。建築鉄骨では、施工後に裏当て金をそのまま残す(残置裏当て金)ケースが一般的ですが、裏当て金の角部に疲労応力が集中しやすいため、高サイクル疲労を受ける橋梁構造物では取り外して仕上げ加工が施される場合もあります。
② 裏はつり(ガウジング)工法(両面溶接):
表側から溶接を行った後、裏面側からアークエアガウジングなどの手法を用いて、初層溶接部に生じた溶け込み不良やスラグ巻き込みなどの欠陥層を母材の健全な金属部まで削り取ります(裏はつり)。その後、裏面から再度溶接(裏ビード施工)を施すことで、継手断面を100%均一な健全溶着金属に仕上げる最高信頼度の工法です。
3. エンドタブの設置と除去
溶接の開始点(始端)と終了点(終端)は、アークの立ち上がり不安定や急冷によるクレーター欠陥、ブローホールが極めて発生しやすい領域です。製品の有効溶接長内にこれらの欠陥を残さないため、溶接線の両端にエンドタブ(捨て板)を仮付けして溶接を延長し、始終端の不安定部を製品外に追い出します。溶接完了後、エンドタブはガス切断やグラインダー加工によって母材と平滑になるよう切除されます。
【品質保証】超音波探傷試験(UT検査)と非破壊検査の合否判定基準
完全溶け込み溶接は極めて高い耐力を期待する構造部に採用されるため、施工後の非破壊検査(NDT)による全数またはサンプリング検査が義務付けられています。表面欠陥を目視で確認する外観検査だけでは、内部の溶け込み状態を判定できないからです。
超音波探傷試験(UT検査)の仕組みと役割
厚板の完全溶け込み溶接部において最も標準的な非破壊検査が、超音波探傷試験(Ultrasonic Testing:UT検査)です。高周波の超音波を母材表面から斜めに打ち込み(斜角探傷)、内部の欠陥(ブローホール、融合不良、スラグ巻き込み、割れなど)から反射してくるエコーの高さと伝播時間から、欠陥の深さ・位置・大きさをミリ単位で特定します。
JIS Z 3060および建築鉄骨の合否判定基準
鋼溶接部の超音波探傷試験(JIS Z 3060)や日本建築学会の受入基準では、検出された欠陥エコーの高さ(振幅)と欠陥の指示長さに応じて「種別(1類〜4類)」や「等級(1級〜4級)」に分類されます。
- 割れ(クラック):大きさを問わず発見された時点で即不合格。内部割れは応力集中によって急速に進展し、構造物の脆性破壊を招くため絶対に許容されません。
- 融合不良・溶け込み不良:ルート部や開先面に沿って発生する面状欠陥。指示長さが数ミリを超えるものは不合格となり、ガウジングによる欠陥除去・再溶接(手直し)が命じられます。
- スラグ巻き込み・ブローホール:点状または微小な連続欠陥。欠陥エコー高さが規定レベル(領域区分)未満であり、かつ指示長さが板厚に応じた許容範囲内に収まっていれば合格と判定されます。
建築鉄骨工作責任技術者やUT検査技術者の有資格者が検査記録を作成し、検査ロットごとに合格率(一般に95%以上の合格基準など)を満たしていることを確認して初めて、次工程の建て方や塗装工程へと進むことができます。
【現場検証と誤解の是正】過剰設計のリスクとプロが教える適用判断基準
設計現場や若手技術者の間で時折見受けられる典型的な誤解が、「強度が一番高いのだから、すべての溶接箇所を完全溶け込み溶接にしておけば安全で間違いない」という極端な発想です。しかし、実務においてこの過剰設計は大きなリスクと損失をもたらします。
全部をフルペネにする過剰設計の3大リスク
- 過大な熱歪みと残留応力:溶着金属量が膨大になるため、入熱過多によって部材が大きく湾曲・変形します。これを矯正するために多大な工数が発生し、残留応力によって部材の耐疲労性がかえって低下する恐れがあります。
- 製造コストと工程の急激な肥大化:高精度な開先加工、裏当て金の調達・仮付け、多層盛り溶接の溶接棒消費量、そして全箇所のUT検査費用が上乗せされ、製作コストが数倍に跳ね上がります。
- 施工難易度の上昇による欠陥リスク:開先内が狭小な部位に無理に完全溶け込み溶接を指定すると、トーチ角度が確保できず、かえって融合不良などの内部欠陥を誘発します。
【プロの結論】採用すべき箇所・慎重に回避すべき箇所の判断基準
安全性と経済性を両立させるための合理的な使い分け基準は、以下のように明確化されます。
✅ 完全溶け込み溶接を採用すべき箇所:
- 地震時に塑性変形能力(エネルギー吸収)が要求される柱梁剛接合のフランジ部。
- クレーンガーダーや橋梁主桁など、高サイクルの変動引張応力・曲げ応力を受ける突き合わせ継手。
- 内部から高圧がかかり、漏洩が許されない圧力配管・タンクの胴体シーム部。
⚠️ 部分溶け込み溶接や隅肉溶接で留めるべき箇所:
- 常に圧縮力のみが作用し、部材端面の直接接触(メタルタッチ工法)で大半の軸力を伝達できる柱相互の継手部。
- ガセットプレート、スチフナー(補強リブ)、小梁のウェブ接合部など、主に応力伝達がせん断力中心の部位。
- 板厚が薄く、開先加工を行わなくても隅肉溶接のサイズ(脚長)確保で十分な耐力が得られる接合部。
【完全 溶け込み 溶接】に関するよくある質問(FAQ)
Q1:フルペネ溶接と完全溶け込み溶接はまったく同じ意味ですか?
A1:実質的に同じ意味です。「フルペネ」は英語の「Full Penetration Welding(完全溶け込み溶接)」を日本の建設・製造現場で略した業界用語です。設計図面の特記事項や施工要領書では「完全溶け込み溶接」または「FP」と正式記載されます。
Q2:現場の判断で、部分溶け込み溶接から完全溶け込み溶接に変更してもよいですか?
A2:現場の独断による変更は厳禁です。完全溶け込み溶接への変更は入熱量や拘束度を増大させ、構造物の変形や残留応力状態を大きく変化させます。また検査基準(UT検査の要否など)も変わるため、必ず設計監理者・構造設計者の事前承認と図面改訂が必要です。
Q3:UT検査(超音波探傷試験)で不合格欠陥が出た場合、どのように補修しますか?
A3:超音波探傷で特定された欠陥の深さと位置をマーキングし、アークエアガウジングまたはグラインダー切削によって欠陥部を完全に削り取ります。その後、浸透探傷試験(PT)等で欠陥の完全除去を確認した上で再溶接を行い、再度UT検査を実施して合格基準を満たすことを確認します。
まとめ:今後の動向と失敗しないための判断基準
完全溶け込み溶接は、母材と同等の100%継手強度を発揮する最も強靭な接合工法であり、現代の超高層建築や社会インフラ構造物の耐震安全性を根底から支えています。その真価を発揮させるためには、適切なJIS溶接記号による図面指示、正確な開先加工とルート部処理、そしてUT検査による厳格な品質管理が一体となって機能しなければなりません。
一方で、過剰なフルペネ指定は歪みやコスト増を招くため、部材に作用する応力の性質(引張・曲げ・せん断・圧縮)を的確に見極め、部分溶け込み溶接や隅肉溶接と合理的に使い分ける設計センスが求められます。施工要領書と検査基準の整合性を常に確認し、欠陥ゼロの安全な溶接接合を実現してください。 (出典: 完全 溶け込み 溶接(Yahoo!ニュース))
最新のトレンドや話題のニュースをわかりやすく解説するWebライターです。読者の皆様に役立つ情報を日々お届けしています。
